مزاياي استفاده از كامپوزيت در صنعت ساختمان ايران

مزاياي استفاده از كامپوزيت در صنعت ساختمان ايران

مواد مركب با خواص بهينة خود بازار وسيعي را در سراسر جهان به خود اختصاص داده­اند. طبق آمار، ميزان مصرف فولاد آمريكا در سال ۱۹۹۰ كمتر از سال ۱۹۶۰ شده است درحالي كه توليد ناخالص ملي آن در همين سال ۲.۵ برابر بيشتر از سال ۱۹۶۰ بوده است. ظهور و رونق تكنولوژي مواد مركب نيز درست در همين دورة زماني بوده و يكي از مهمترين دلايل كاهش مصرف فولاد در جهان مي‌باشد. از آنجا كه صنعت ساختمان بزرگترين مصرف كنندة محصولات مواد مركب مي­باشد، در گفتگويي با مهندس موسوي از اعضاي مؤسسة كامپوزيت ايران به بررسي زواياي اين مسأله پرداخته شده است:

سوال: ضمن تشكر از شما، جايگاه كامپوزيت­ها را در صنعت ساختمان چگونه مي­بينيد؟ مهندس موسوي: بايد گفت كامپوزيت­ها مزاياي بسيار زيادي دارند: داراي مقاومت بسيار بالا و وزن بسيار اندك هستند، كاربري آنها بسيار ساده است

ادامه نوشته

كاربرد كامپوزيت ها در صنعت خودرو

كاربرد كامپوزيت ها در صنعت خودرو

صنعت كامپوزيت يكي از صنايع رو به رشد در عرصة موادمهندسي است. امروزه به خاطر مزايايي كه كامپوزيت­ها نسبت به فلزات دارند، توسعة زيادي پيدا كرده­اند. از جمله مي­توان به كاربرد قطعات كامپوزيتي در صنعت خودرو اشاره كرد. مهندس مباهات، مدير عامل شركت نور­ايستا­پلاستيك، طي مصاحبه­اي با شبكة تحليلگران تكنولوژي ايران، به طرح ديدگاه­هايي در اين زمينه پرداخت كه در زير به برخي نكات مهم آن اشاره شده است:
اكثر قطعاتي كه در خودرو كاربرد دارند فلزي هستند، اما فلزات محدوديت­هايي دارند كه راه را براي استفاده از قطعات كامپوزيت در صنعت خودرو باز كرده است. كامپوزيت­هاي مورد استفاده در صنعت خودرو بيشتر از نوع كامپوزيت­هاي زمينه پليمري هستند. اين كامپوزيت‌ها از مواد ترمو­ست (گرما­سخت) و ترمو­پلاستيك (گرما­نرم) تشكيل شده­اند كه توسط الياف شيشه تقويت مي­شوند.

مزايا و صرفه­جويي ­ها


به علت مزايايي كه قطعات كامپوزيتي نسبت به قطعات فلزي دارند و صرفه­جويي­هايي كه در اثر استفاده از آنها ايجاد مي­شود، هر روز قطعات بيشتري از خودرو به قطعات كامپوزيتي تبديل مي­شود. در فلزات امكان ريخته­گري با ضخامتهاي كم را نداريم. اگر با ورق نيز به شكل­دهي قطعه بپردازيم، دور­ريز زياد دارد و ضايعات را زياد مي­كند. در صورتي كه براي كامپوزيت­ها اين محدوديت وجود ندارد و به خاطر قدرت سيلان بالا مي­توانند تمام قالب را پر كرده و شكل قطعه مورد نظر را كامل كنند.

در زير به بعضي از مزايا و صرفه­جويي­هاي ناشي از استفاده از مواد كامپوزيت در صنعت خودرو، اشاره شده است:

1. سبكي:

اين قطعات به خاطر وزن مخصوص كم داراي وزن كمتري نسبت به قطعات فلزي هستند. وزن تا حدود نصف و حتي بيشتر كاهش پيدا مي­كند. طبيعتاً اين كاهش وزن در كاهش مقدار سوخت و استفاده از موتورهايي با قدرت كمتر و كوچكتر موثر خواهد بود. اين مساله باعث صرفه­جويي در مصرف سوخت و در نتيجه كاهش آلودگي مي­گردد.

2. خواص مكانيكي بالا:

ادامه مطلب...


ادامه نوشته

جوشكاري زير آب

جوشكاري زير آب
مقدمه: بيش از يك صد سال است كه قوس الكتريكي در جهان شناخته شده و بكار گرفته مي شود. اما اولين جوشكاري زير آب توسط نيروي دريايي بريتانيا انجام شد- در آن زمان يك كارخانه كشتي سازي براي آب بند كردن نشت هاي موجود در پرچ هاي زير كشتي كه در آب واقع شده بود از جوشكاري زير آبي بهره گرفت. در كارهاي توليدي كه در زير آب انجام مي پذيرد، جوشكاري زير آبي يك ابزار مهم و كليدي به شمار مي آيد. در سال 1946 الكترود هاي ضد آب ويژه اي توسط وان در ويليجن1 در هلند توسعه يافت. سازه هاي فرا ساحلي از قبيل دكل هاي حفاري چاه هاي نفت، خطوط لوله و سكوهاي ويژه اي كه در آب ها احداث مي شوند، در سالهاي اخير به طرز چشمگيري در حال افزايش اند. بعضي از اين سازه ها نواقصي را در عناصر تشكيل دهنده اش و يا حوادث غير مترقبه از قبيل طوفان تجربه خواهند كرد. در اين ميان هرگونه روش بازسازي و مرمت در اين گونه سازه ها مستلزم استفاده از جوشكاري زير آبي است.

× طبقه بندي
جوشكاري زير آبي را مي توان در دو دسته طبقه بندي كرد:
1. جوشكاري مرطوب
2. جوشكاري خشك

ادامه...
ادامه نوشته

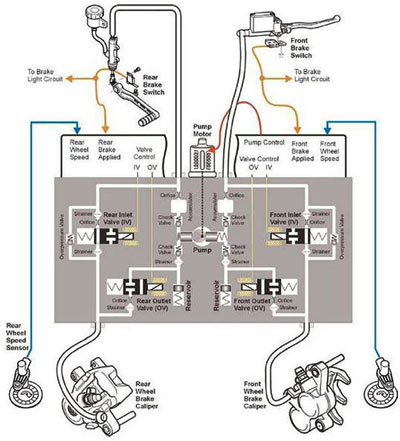
آشنايي با سيستم ترمز ABS

آشنايي با سيستم ترمز ABS
سیستم ترمز ABS بهترین راه برای ایمن ساختن ترمز وسایل نقلیه موتوری با سیستم‌های ترمز هیدرولیک است.
ترمز Abs دستگاهي الكترونيكي است كه در هنگام ترمزگيري با كنترل فشار (قطع و وصل كردن فشار) هيدروليك در كسري از ثانيه ارتباط لنت را با ديسك يا كاسه برقرار و قطع مي‌كند.

تكرار سريع و مداوم اين عمل باعث از ميان رفتن حالت بلوكه كردن يا قفل كردن ترمزها مي‌شود.

اهميت اين گونه ترمزها بيشتر در سطوح خيس و لغزنده يا ترمزگيري در سرعت‌هاي بالا بيشتر نمايان مي‌شود. در اين گونه موارد راننده از كنترل كامل روي وسائل نقليه خود برخوردار است.

نكته منفي در مورد ترمزهاي Abs صداي نسبتا شديد آنها در هنگام ترمزگيري روي سطوح بسيار لغزنده است.

بقیه در ادامه مطالب

ادامه نوشته

خطکشهای دیجیتالی و کد گشایی.

براي کنترل سيستمهاي NC و CNC سنسورهايي بايد مورد استفاده قرار گيرد که بتواند مقدار جابجائي بر حسب متر، ميلي متر و ميکرو متر را به صورت سيگنال الکتريکي در اختيار  قرار بدهد. در اين پديده ها شخص جائي ندارد و سنسور خود بايد جابجائي ها را بسنجد. براي تبديل دما از تغيير ولتاژ دو سر ديود زنري مشخص استفاده مي شود، اما سيستمي که بتواند جابجائي را تشخيص دهد مسلماً فرق خواهد کرد. براي باور ديدگاهي که بتواند جابجائي را آشکار سازد  تشخيص تعداد دور موتور مثال خوبي خواهد بود به اين ترتيب که در آن مي توان يک فرستنده و گيرنده نوري را در دو طرف پره اي که به روتور موتور وصل است قرار داد. با چرخش موتور اين پره مسير نور را قطع و وصل مي کند و تعداد قطع و وصل مقدار چرخش را مشخص مي سازد. اين سنسور براي شناخت تعداد دور بسيار ساده و بسيار مناسب است. اما براي رسيدن به دقتهاي بالا و براي تشخيص نصف ، يک چهارم و ... از يک دور بايد تکنيک ساده بالا بهبود يابد که در بخشهاي بعدي اين روشها ارائه مي گردند و اينها همان اصولي هستند که در انکدرهاي ديجيتالي ميزان چرخش و مقدار جابجائي مورد استفاده قرار مي گيرند.

1-1-2  ميزان چرخش :

زمانيکه سيستم دقت بالاتري بطلبد يعني اينکه علاوه بر تعداد دورها به يک دوم دور، يک چهارم دور و ... نيز حساس باشد يا بايد در فواصل منظم بر روي دايره اي تعداد سنسورها زيادتر گردند تا آن پره تک پر در هر مکاني يکي از اين سنسورها را قطع و وصل کند و يا ارزانتر و ساده تر اينکه يک سنسور قرار داده شود و در عوض تعداد پره هاي متصل به روتور زياد تر گردند. اين همان تکنيکي است که در خط کشهاي نوع دوم يا بعبارت ديگر مقياس بندهاي نوع دوم يا چرخشي بکار مي رود و در آنها يک صفحه دايره اي فلزي سوراخهاي زيادي را در فواصل منظم ايجاد مي کنند و اين دايره به روي محوري مي چرخد که اين محور به روتور موتور الکتريکي وصل مي شود و در پشت اين پالسهاي ايجاد شده يک مدار ديکدر جهت و ميزان چرخش و با مديريت  پروسسور مکان دقيق را محاسبه کرده و نمايش مي دهد.

بقیه در ادامه مطالب

ادامه نوشته

گریس و ساختار آن.

نامگذاري: گريس را با پايه صابوني آن مي شناسند. عمده ترين صابون هاي سازنده گريس شامل صابون كلسيم)در گريس هاي كاپ وشاسي)، سديم (در گريس هاي R.B.B ، فايبر يا با نام تجاري والوالين) ، صابون ليتيم (در گريس هاي مالتي پرپوز و ماهان) ، غير آلي (در گريس نسوز يا بنتون) و ساير صابون ها مانند آلومينيوم.

    ساخت صابون: اين ماده خود نيز از پخت چربي ها (اسيد هاي چرب) و مواد قليايي به دست مي آيد. صابون در بسياري از گريس ها بايستي از قبل تهيه شود. براي اين منظور مواد اوليه به درون دستگاه پخت صابون بنام اتوكلاو، تزريق شده و تحت فشار قرار مي گيرد. سپس اين دستگاه به طور كامل بسته شده و مانند ديگ هاي زودپز تحت فشار قرار مي گيرد. اين دستگاه داراي جداره اي گرمكن از نوع روغن داغ بوده و دماي پخت آن در حدود300 درجه سانتي گراد است. اتوكلاو هم چنين براي اختلاط كامل، داراي همزني است كه در زمان پخت براي يكنواختي كامل مواد از آن استفاده مي شود. بدين ترتيب ساخت صابون با انجام آزمايش ها و نمونه برداري تا به دست آوردن نتيجه كامل ادامه مي يابد. 

ساخت گريس : پس از پايان ساخت صابون، مواد به داخل دستگاه پخت گريس بنام «كتل» انتقال يافته و سپس روغن به آن افزوده مي شود. اين دستگاه مشابه اتوكلاو عمل مي كند با اين تفاوت كه تحت فشار قرار نمي گيرد. در زمان پخت، صابون در داخل روغن به صورت كريستال هاي ريز درآمده و مخلوطي به حالت ژلاتيني به وجود مي آورد. رشد كريستال ها در روغن از عمده و حساس ترين مراحل پخت گريس است. اگر از مواد اوليه به ويژه روغن پايه نامرغوب استفاده شود، ساختار كريستال هاي به وجود آمده ضعيف شده و در زمان كاركرد در شرايط عادي و يا سخت، صابون از روغن جدا و گريس خاصيت روانكاري را از دست خواهد داد. 

كريستال ها: نوع و اندازه كريستال ها عمده ترين عامل ساختار گريس است. به طور كلي آنها به سه گروه الياف بلند، متوسط و كوتاه طبقه بندي مي شوند. ضخامت اين رشته ها از 100 تا 012/0 ميكرون متفاوت است. هر چه نسبت طول رشته ها به قطر آنها بيشتر باشد گريس از قوام بهتري برخوردار خواهد بود.


    گريد: گريس از نظر طبقه بندي به9 گروه تقسيم شده است.   

گريد:  گريس از نظر طبقه بندي به9 گروه تقسيم شده است. در هر طبقه حدفاصل كوچك ترين تا بزرگترين مقدار، 30 و بين هر گروه15 واحد فاصله وجود دارد . حداقل اين مقدار،85 و حداكثر آن475 است. براي تعيين گريد گريس آن را به دماي25 درجه سانتي گراد مي رسانند. سپس دستگاه نفوذ پذيري را كه داراي مخروط استانداردي است، از ارتفاع معين با استفاده از نيروي طبيعي ثقل بر روي سطح گريس گرم شده مي اندازند.

    آنگاه مقدار نفوذ اين مخروط را در داخل گريس اندازه گيري كرده و آن را به عنوان شاخص در نظر مي گيرند. اعداد جدول زير ميزان نفوذ مخروط در داخل گريس را به دهم ميليمتر نشان مي دهد .

    هر قدر نفوذ اين مخروط در داخل گريس بيشتر باشد نشانگر نرمي بيشتر گريس و اعداد كوچكتر نشان دهنده ساختار سفت گريس است.

 به طور مثال گريد 6 (حد115-85) جامد و به صورت بلوك و گريد سه صفر(حد475-445) به شكل مايع و روان است. اين آزمايش طبق استاندارد (ASTM D217) در دو مرحله و به منظور مشخص كردن قوام گريس انجام مي گيرد. در مرحله اول گريس به صورت «كارنكرد» (بدون هيچ گونه كار فيزيكي) و در مرحله دوم به صورت «كاركرد» (با انجام كار فيزيكي) با روش اشاره شده آزمايش مي شود. در مرحله دوم گريس را وارد دستگاهي مي كنند كه صفحه مشبك استانداردي در داخل آن ارتفاعي معين در حدود 60 بار به صورت رفت و برگشت حركت مي كند. چون محفظه گريس بسته است درنتيجه صفحه مشبك از درون حفره هاي داخل صفحه عبور مي كند و اين عامل، باعث گسستگي رشته هاي صابوني (كريستال ها) خواهد شد. عدد حاصل از اين آزمايش را عدد كاركرد مي نامند و مبناي استاندارد تعيين گريد گريس است. گريس هاي خوب برگشت پذيرند يعني رشته هاي گسسته شده دوباره ترميم مي شوند.  اين خاصيت گريس را خاصيت برگشت پذيري مي نامند. اين خاصيت در عامه گريس ها وجود ندارد و به طور معمول اين نوع گريس ها پس از كاركرد به علت گسستگي كريستال ها، نرمتر مي شوند.   

رنگ: رنگ گريس وابسته به روغن پايه و صابوني است كه با آن ساخته شده باشد. اين ويژگي نقشي در مرغوبيت گريس ندارد. ممكن است برخي تصور كنند كه رنگ روشن تر نشانه مرغوبيت گريس است، اين مساله از نظر علمي صحيح نيست.

 پركننده ها: اين مواد براي كاربردهاي خاصي به صورت جامد و يا مايع به گريس اضافه مي شوند. به طور مثال ادتيوهاي افزايش دهنده تحمل فشار (EP) ، از جمله رايج ترين آنها هستند.

    نقطه قطره اي شدن: در اين درجه دما گريس از حالت جامد تبديل به مايع شده و با بالا رفتن درجه حرارت كاملاً روان مي شود.

 عمر سرويس و طول عمر گريس و فواصل زماني تعويض آن از مهم ترين سئوالات مصرف كنندگان است. به طور معمول بيشتر شركت هاي سازنده دستگاه ها، دستور العمل هاي گريس كاري و نوع آن را تعيين مي كنند. در صورت عدم دسترسي به اطلاعات در اين مورد مراجعه به كاتالوگ هاي سازندگان گريس براي انتخاب نوع گريس مناسب بهترين روش است. 

لازم به تذكر است كه به علت چسبندگي گريس، بيشتر ذرات آلاينده كه در گريس باقي مي ماند كه در صورت عدم تعويض به موقع، باعث سائيدگي و خورندگي بيشتر آن قطعه خواهد شد .

گريس همانند روغن مي بايست در فواصل معين تعويض شده و فاصله زماني اين تعويض بستگي به نوع كاربرد آن دارد و اين عمل باعث روانكاري بهتر، طول عمر و تضمين سلامت كاركرد دستگاه ها خواهد شد.

آناليز گريس

آناليز گريس، روش تشخيص با ارزشي براي مراقبت وضعيت (CM) دستگاه ها است. نمونه هاي ارائه شده گريس براي ارزيابي مشكلات خاص و به عنوان راه كاري مناسب براي انجام تعميرات پيش گيرانه (Predictive) مورد استفاده قرار مي گيرد.
زماني كه نتيجه هاي آناليز گريس كاركرده و گريس كار نكرده مقايسه شود، شدت تشكيل آلودگي، از بين رفتن خواص ادتيوها، فساد گريس و شدت سايش مشخص شده و در نتيجه مي تواند تحت مراقبت قرار گيرد.
دانستن اين خصوصيات، براي تصميم گيري قطعي در انجام تعميرات و حفاظت از تجهيزات، بسيار مهم است.
در حال حاضر در برخي از كشورهاي پيشرفته علاوه بر روش هاي معمول، برخي روش هاي مدرن تر (مانند TGA و FTIR ) نيز متداول است كه در اين مبحث بررسي مي شوند.

تجربه نشان داده است كه بيشتر خرابي هاي ياتاقان، در صورتي كه وابسته به روانكاري باشد، از يك علت ريشه اي و اصلي ناشي مي شود. بنابراين با نمونه برداري از گريس هاي درحال استفاده و ارائه آنها براي آناليز مي توان به نتايج مفيدي در مورد انتخاب گريس، فاصله زماني گريس كاري مجدد و مكانيسم سايش، دست پيدا كرد. 

    تغيير در قوام گريس
    گريس از روغن پايه، عامل سفت كننده (تغليظ كننده) و ادتيو تشكيل شده است. قوام گريس توسط نوع و نسبت عامل سفت كننده به روغن و ويسكوزيته آن كنترل مي شود. گريس در اثر كاركرد مي تواند با توجه به تاثيرات آلودگي، فقدان روغن و يا سايش مكانيكي، سخت و يا نرم شود. در روش كلاسيك كه قوام گريس را اندازه گيري مي كند، از تست نفوذ مخروطي (مطابق با استاندارد ASTM-D217 ) استفاده مي شود. در اين آزمايش، گريس تا دماي25 درجه سانتي گراد حرارت داده شده و زير نوك مخروط آزمايش قرار مي گيرد (شكل1) مخروط، درون گريس نفوذ كرده و ميزان نفوذپذيري را بر حسب دهم ميلي متر اندازه مي گيرند. هر چه نفوذپذيري بيشتر باشد، قوام گريس كمتر است.

وظایف عمده روغن عبارتند از :

وظایف عمده روغن عبارتند از :


1.       ایجاد فیلم روغن بین سطوحی که روی هم می لغزند.

نظیر رینگ و پیستون روی سطح سیلندر و یا میل لنگ روی سطح یاتاقان.


فیلم روغن عبارت است از یک لایه نازک روغنی که بین سطوح قرار گرفته و از تماس دو سطح با یکدیگر جلوگیری می نماید.برای مثال دو قطعه شیشه را اگر بخواهیم روی هم حرکت دهیم ، این کار به سختی صورت می گیرد و دو سطح روی هم اثر تخریبی و خش خواهند گذاشت ولی با استفاده از فیلم روغن بین دو سطح می توان از تماس آنها جلوگیری کرد.

2.       جلوگیری از زنگ زدن قطعات داخلی.

3.       جذب حرارت از قطعات داخلی و انتقال آن به جداره های بیرونی.

4.       آب بندی محفظه بمنظور جلوگیری از خروج گازهای متصاعد شده در موتورها.

5.       شناورسازی براده ها و ذرات ریز داخلی و انتقال انها به داخل فیلترها.


بادامك چيست؟

بادامك چيست؟

بادامك به جزئي از ماشين گفته مي­شود كه جزء ديگري از آن ماشين را كه پيرو ناميده مي­شود با تماس مستقيم تحت شرايط تعيين كننده­اي به حركت در مي­آورد.

عضو راننده را بادامک و عضو رانده را پیرو می­نامیم. بادامک می­تواند دارای حرکت­های دورانی، انتقالی یا نوسانی بوده، و یا حتی ثابت باشد. پیرو نیز به نوبه خود می­تواند دارای حرکت دورانی و یا انتقالی باشد.

قابليت تغيير بادامك بر اين اساس است كه با تغيير شكل منحني بادامك تغييري در مشخصه­ي حركت پيرو ايجاد مي­شود. به­همين علت تعداد حركت-هاي قابل استفاده پيرو به تنوع و دقت مهندس طراحي بستگي دارد. بادامك­هايي را ممكن است طرح كرد كه هر حركتي به پيروش بدهد ولي ممكن است در بعضي از سرعت-هاي حدي ايجاد شده، شتاب حركت خيلي زياد باشد كه نتيجه اين شتاب­هاي حدي، تنش زياد ارتعاش سيستم است طراح چنين بدامك و پيرو، حتماً بايد متوجه اين مؤلفه­هاي شتاب و خواص ماده­اي كه بادامك و پيرو از آن ساخته مي­شود، باشد تا در مقابل تنش­هاي شديد و خستگي ناشي از ارتعاش، مقاومت كافي موجود باشد و گرنه فرسايش نسبي افزايش و عمر مكانيزم كاهش خواهد يافت.

مقايسه بادامك ها و مكانيزم هاي ميله اي

بادامك ها

مكانيزم­ ­هاي ميله اي

به سادگي براي تعداد زيادي از حركت­هاي ورودي و خروجي طرح مي شوند.

مي­توانند كوچك و جمع و جور طراحي شوند.

ارزانتر طراحي مي­شوند.

پاسخ ديناميكي به دقت ساخت منحني بادامك بستگي دارد.

تعداد محدودي از نيازهاي ورودي و خروجي را ارضا مي­كنند.

جاي بيشتري مي­گيرند.

گرانتر طراحي مي­شوند.

عدم دقت در ساخت اثر كمي روي خروجي دارد.

انواع پيروها

پیروها را می­توان بر اساس  شکل ظاهری آنها، انواع حرکتها انجام شده توسط آنها، و بالاخره موقعیت­های واقعی خط حرکتشان دسته بندی نمود.

شکلهای1و2و3، نشان دهنده پیروهای تیغه­ای، غلتان و تخت می­باشند پیرو تیغه­ای دارای ساختمان بسیار ساده­ای می­باشد. ولی به خاطر نرخ سایش بسیار زیاد موجود در نقطه تماس، کاربرد زیادی ندارد.


پیرو غلتان نشان داده شده در شکل 2 گونه عملی تری از پیرو تیغه­ای نشان داده شده در شکل 3 می­باشد.

عمل غلتیدن این نوع پیروها  در سرعت­های کم، غلتش خالص می­باشد. ولی هر چه که سرعت افزایش  پیدا عمل غلتش خالص، تبدیل به ترکیبی از اعمال  غلتشی و لغزشی می­گردد. پیروهای غلتان زمانی بادامک دچار یک خیز ناگهانی و زیاد گردد، ایجاد  اشکال می­نماید. زیرا در چنین وضعیتی پیرو غلتان، بادامک خود را فشرده می­کند.

پیرو تخت نشان داده شده در شکل 1 را می­توان بهینه­ترین نوع  پیروها نامید. این نوع پیروها زمانیکه  بادامک دچار یک خیز ناگهانی و زیاد می­گرردد، بادامک را فشرده نمی­کنند.

پیرو تخت نشان داده شده در شکل 1 در ازای خیز بوجود آمده، باعث تنش­های سطحی و سایش زیاد، مخصوصاً با توجه به­میزان تغییر مکان و نامیزانی موجود می­گردد که بدین علت، عموماً از پیروهای تخت نشان داده شده در شکل1 استفاده می­گردد.

اجزاء یک سنگ سنباده

اجزاء یک سنگ سنباده

سنگهای سنباده از دو قسمت اصلی تشکیل شده اند : دانه های ساینده و چسب که دانه های ساینده را در کنار هم نگه می دارد .

وساختار سنگ سنباده Gradeبا تغییر هر یک از این دو جزء و همچنین روش تولید سنگ میتوان بر دو ویژگی مهم سنگ یعنی گرید کنترل داشت .

اندازه دانه ها :

پس از خرد کردن دانه های ساینده این دانه های ساینده با عبور از روی غربارهای متعدد که تعداد روزنه های آنها در هر اینچ با هم متفاوت است ،دانه بندی میشود . اندازه دانه براساس ابعاد روزنه ی آخرین غربار که از آن عبور کرده تعیین می شود . ( در واقع بر اساس روزنه های غربار در هر اینچ طولی ) اندازه دانه های مواد ساینده که معمولاً در صنعت استفاده می شود ،از ( 240-4 ) است . دانه های ریزتر از 240 به روش شناوری از بقیه دانه ها جدا شده و به آنها پودر ساینده گفته میشود .

 چسب ها :

دانه های ساینده با استفاده از یک چسب در کنار هم قرار میگیرند و یک سنگ سنباده را بوجود می آورند . مقدار چسب استفاده شده در یک سنگ سختی یا گرید آن سنگ را تعیین میکند . در سنگهای سنباده استاندارد معمولاً از یکی از این چسب ها استفاده می شود . شیشه ای ،رزینی ،لاستیکی ،شلاک ،سیلیکات و اکسی کلرید . در 90% موارد از چسب های رزینی ، شیشه ای ولاستیکی استفاده میشود .

( Vitritied bond )  چسب شیشه ای :

 در کد گذاری سنگها مشخص می شود . در 50% سنگهای سنباده بکار می رود . این مواد در اثر حرارت به مادهV که با حرف شبیه شیشه تبدیل می شود . بعد از ذوب شدن دانه های سازنده را در بر میگیرد و بدین ترتیب هر دانه به دانه مجاور خود می چسبد . با توجه به اینکه چسب های شیشه ای تحت تأثیر آب ،اسید ،روغن و تغییرات سریع دمایی تغییر حالت نمیدهد ،میتوان از سنگ های سنباده با چسب شیشه ای هم در عملیات سنگ زنی با سیار خنک کننده و هم به صورت خشک استفاده شود .

  ( Resinoid bond )  چسب های رزینی :

 در کد گذاری سنگهای سنباده مشخص می شود .B که با حرف

شبیه ماده ای است که در ساخت بدنه گوشی تلفن بکا میرود . چسبهای رزینی برای همه نوع سنگ سنباده با گرید سخت تا نرم و ساختار فشرده تا متخلخل قابل استفاده هستند . تقریباً 3/1 سنگهای سنباده تولیدی با چسب رزینی تولید می شود .

( Rubber bond )  چسب های لاستیکی :

  مشخص می شود . این چسب معمولاً از لاستیک و گوگرد ساخته می شود .R  در کد گذاری سنگهای سنباده با حرف

( Shellac bond )  چسب شلاک :

 مشخص می شود .E  در کد گذاری سنگهای سنباده با حرف

درصد کمی از سنگهای سنباده با این نوع چسب تولید می شوند و برای سنگ زنی ضریف و کم غمق مناسب هستند . از این نوع سنگ سنباده ها برای پرداخت کاری قطعاتی مانند میل بادامک و غلطک های نورد استفاده می شود .

( Sillaicat bond )  چسب سیلیکات :

 مشخص میشود .S  چسب سیلیکات در کد گذاری سنگهای سنباده با حرف

با توجه به اینکه دانه های ساینده به آسانی هی توانند از این چسب رها شوند ،سنگها با چسب سیلیکات خنک تر از بقیه سنگها کار می کنند . موارد مصرف آنها خیلی محدود است . مثل : سنگهای مخصوص تیز کزدن چاقو و سنگ زنی انتهای فنرها .

( Oxychloride bond )  چسب اکسی کلرید :

 مشخص می شود .O  در کد گذاری سنگ های سنباده با حرف

برای ساخت سنگهای سنباده با این نوع چسب دانه های ساینده به مخلوطی از منیزیم کلرید ،منیزیم اکسید و آب اضافه شده تا در حالت سرد به هم بچسبند . این فرآیند احتیاج به گرما ندارد ولی زمانی نسبتاً طولانی ( 4-1 هفته ) برای محکم شدن سنگ لازم است .


گرید و ساختار سنگ سنباده

گرید :

A

Z

نشان دهنده میزان استحکام چسبیدن دانه های ساینده توسط چسب به یکدیگر است . به بیان دیگر ،گرید نشان دهنده سختی یک سنگ سنباده است . گرید یک سنگ را در کد گذاری سنگهای سنباده با حرف لاتین     برای نرم ترین سنگ ( سست ترین اتصال بین دانه ها ) تا     برای  سخت ترین سنگ ( محکم ترین اتصال بین دانه ها ) نشان می دهند .

ساختار :

نشان دهنده چگالی یک سنگ است ،به بیان دیگر ساختار یک سنگ عبارت است از نسبت دانه های سازنده و چسب به فضای خالی یا حفره های بین آنها . ساختار یک سنگ و چگالی آن را در کد گذاری سنگها با عدد 1 ( چگال ترین ) تا عدد 15 ( کاملاً متخلخل ) نشان می دهند . هرچند که رنج 1 تا 15 وسیع به نظر میرسد ولی تغییرات ساختار سنگها در حقیقت اختلاف کمی با هم دارند . ولی به بیان ساده تر یک سنگ متخلخل حفره های بیشتری برای حرکت براده نسبت به سنگ چگال دارند .